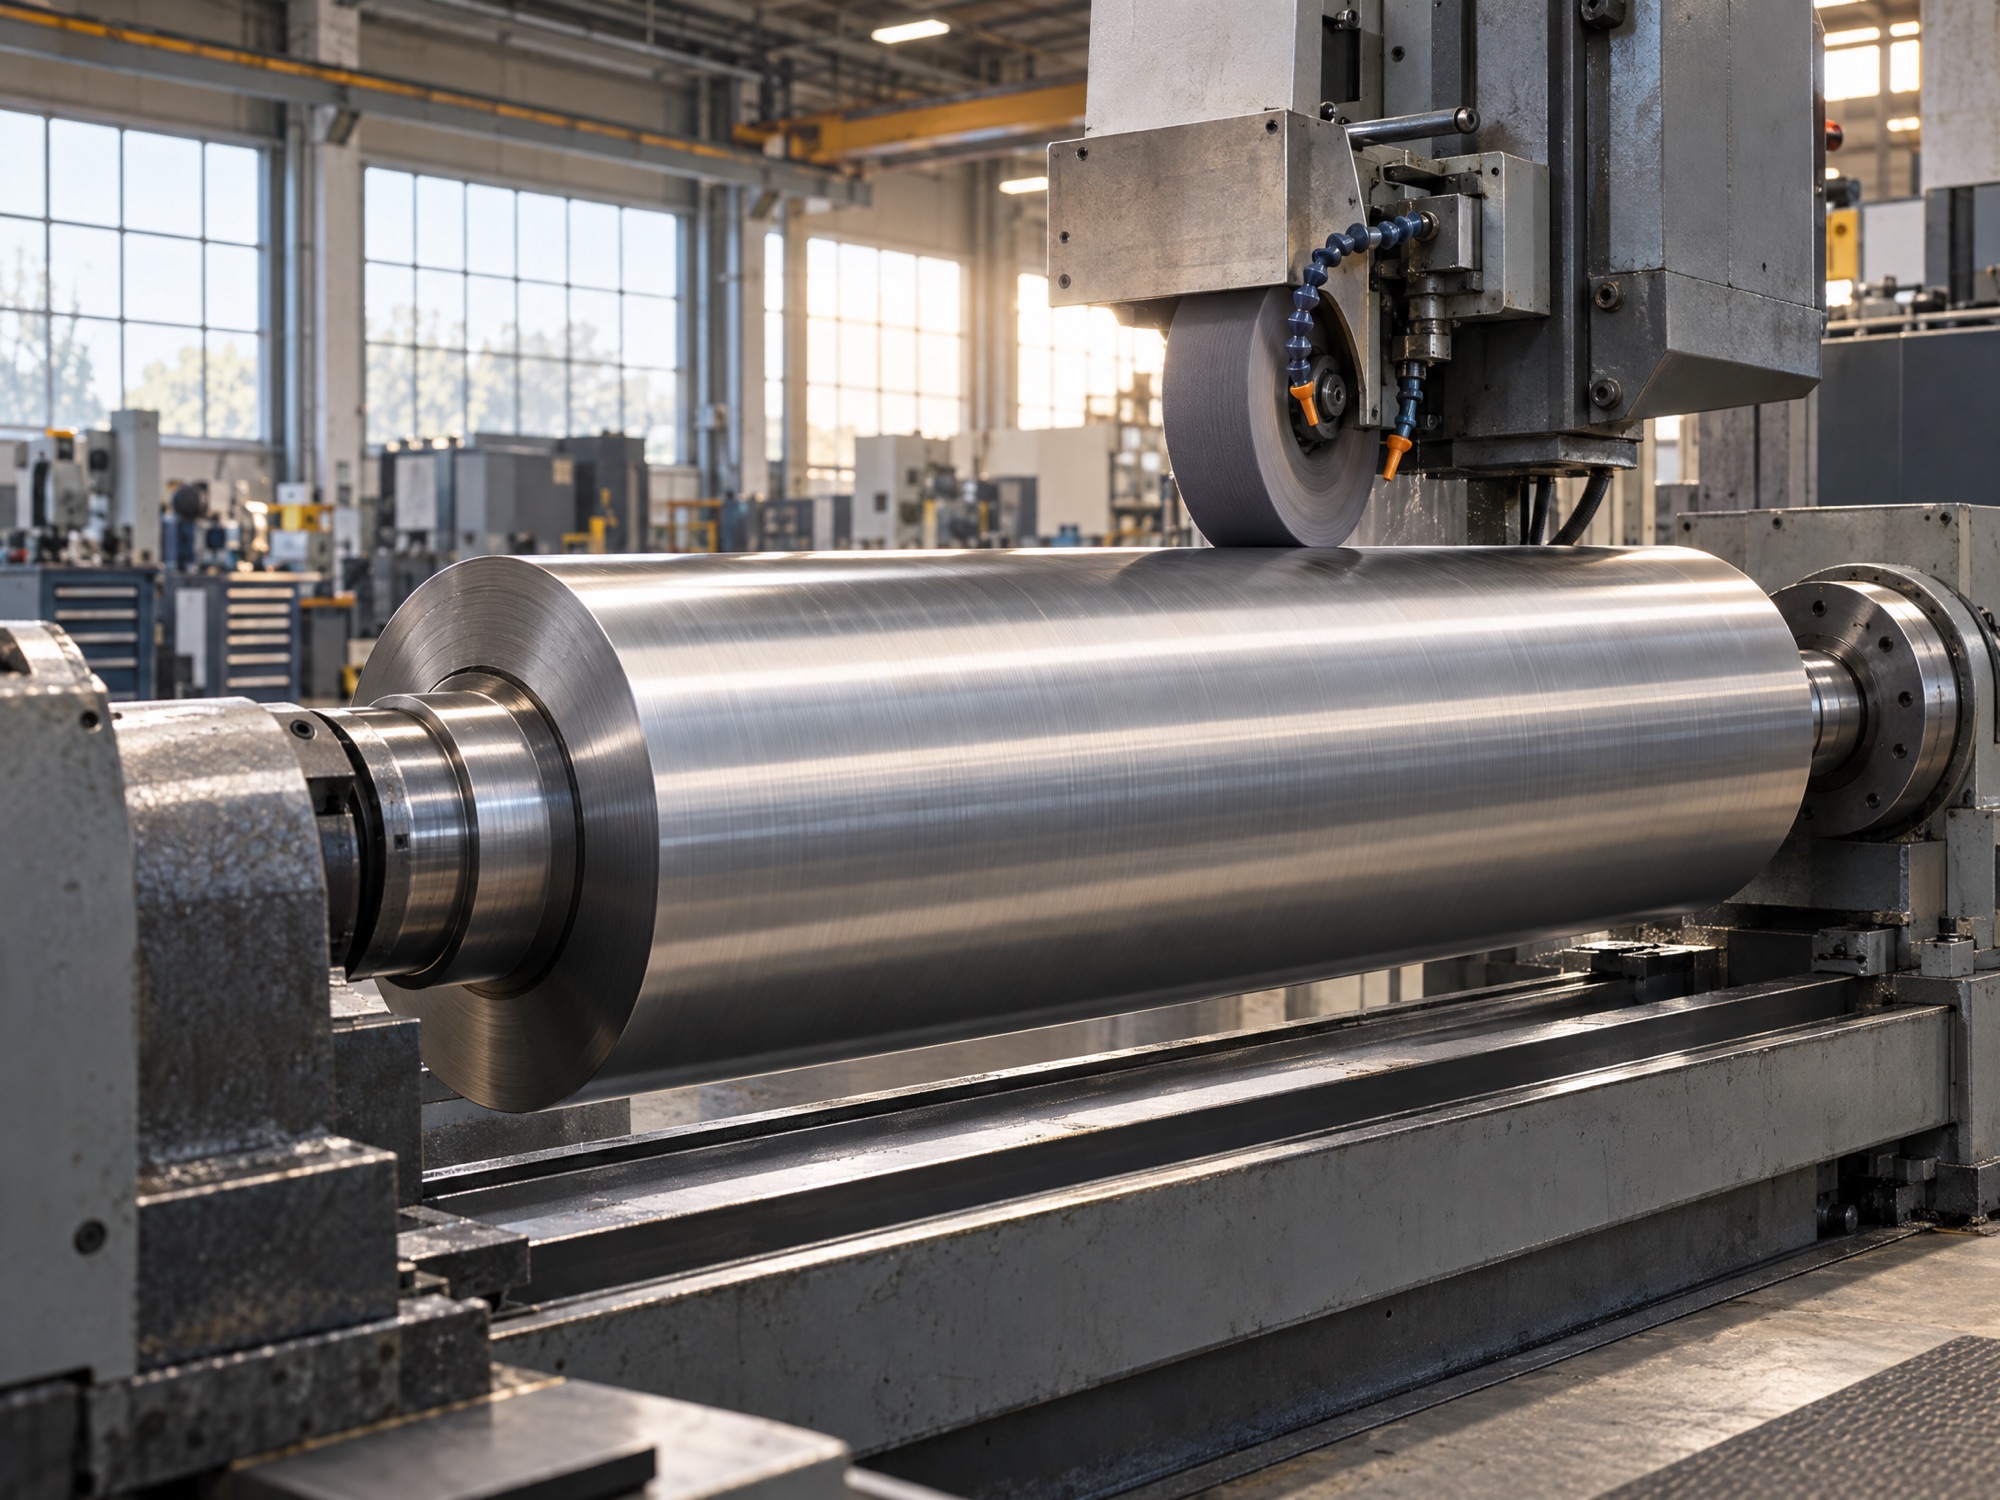
产品表面出现规则条带或重复纹路时,常被称为颤纹,但外观本身不能证明辊筒存在缺陷。振动、走料、设备设置或原有辊面纹理都可能参与其中,应先排查系统,再决定是否修复或更换。
记录纹路
带比例尺拍照,记录缺陷方向、间距及其在幅宽上的位置;注明是否持续出现、是否只在某一速度出现,或是否在接料和维护后变化。保留标注运行方向的样品。重复间距可提供线索,但不能单独证明是哪一个旋转部件导致。
对比工艺条件
记录线速度、张力、温度、接触压力及产品规格。经允许且安全的情况下,每次改变一个设置并记录纹路是否变化。遵守现场安全程序;未经许可及防护,不要在运行中的夹点附近调整或测量。
检查设备和辊筒
隔离并执行锁定后,检查辊面是否有沉积、磨损或损伤,并按设备说明检查轴承、安装和对中。将跳动测量值与图纸及相应基准比较。不平衡、结构共振和传动不规则都可能参与,但每种判断都需要独立证据,不能根据单次测量直接定因。
寻求技术支持时
提供辊筒图纸、纹路测量结果、速度和张力记录、维护记录及照片;注明缺陷开始时间和之前发生的变化。启超可就旧辊检查或修复需求进行沟通,根因与修复范围需评估后确定。