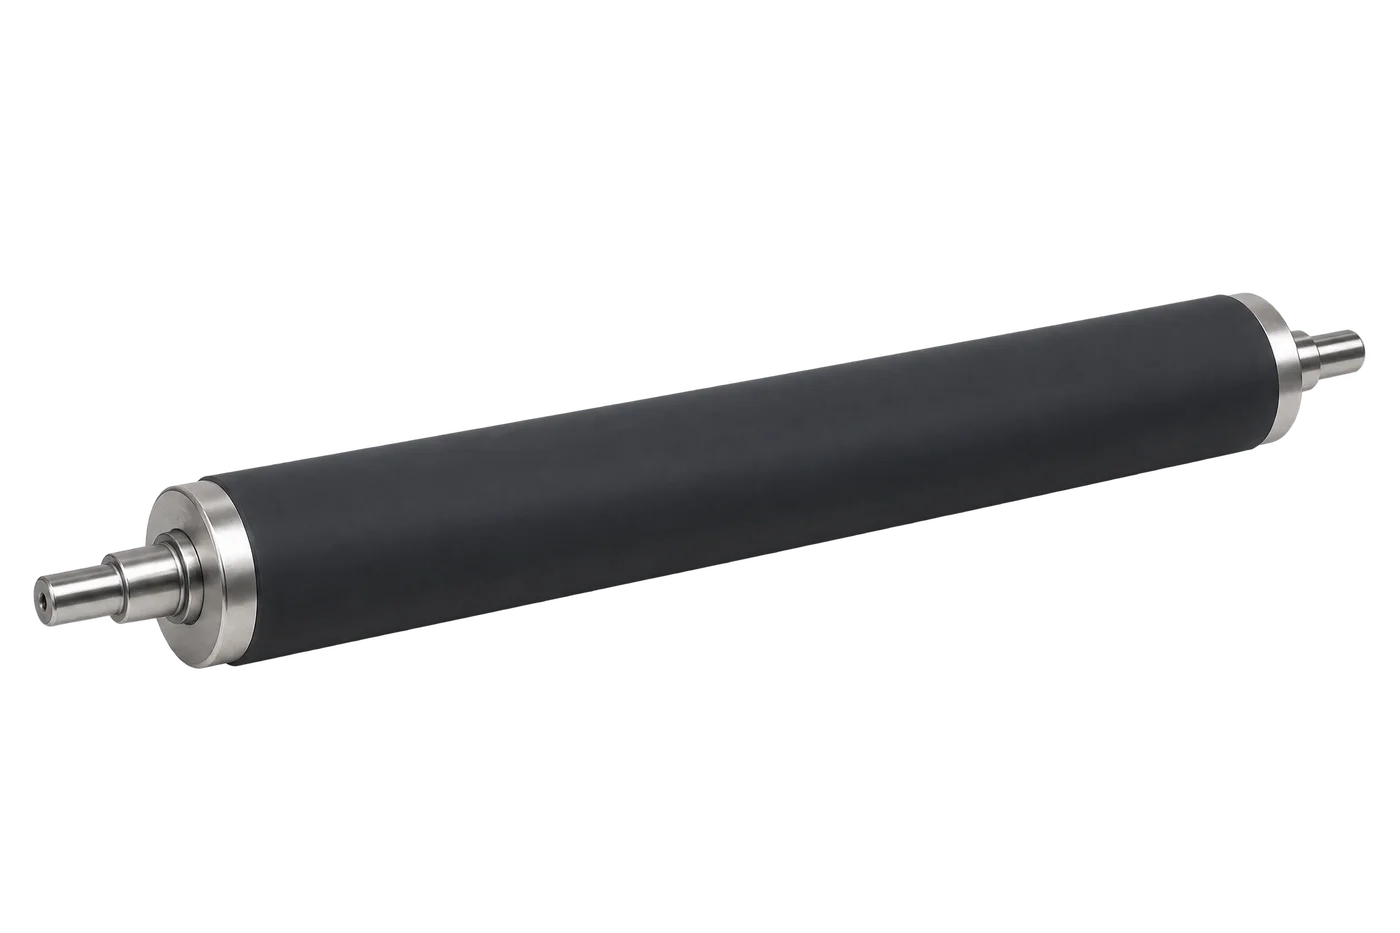
光辊和带网纹的凹版辊都可以把涂料转移到运行中的卷材上,但控制涂料用量的方式不同。比较时应先看涂布工位和目标效果,而不是只看辊面外观。下文介绍的是行业工艺,不代表启超能够提供所有结构。
涂布量由什么决定
在典型的光辊逆辊涂布设备中,计量辊与涂布辊之间设有可调间隙。该间隙、两辊的相对速度以及涂料的流动性质,会共同影响送往基材的液膜;背辊与基材的接触条件也会影响转移。调整参数可以改变涂布量,但必须处于设备和配方能够稳定运行的范围内。
直接凹版涂布中,带网纹的涂布辊利用网穴或沟槽携带涂料。通常先由刮墨刀去除非网穴区域的多余涂料,再将剩余涂料转移到基材。网纹形状和容积很重要,但网穴容积不等于最终涂布量:只有一部分涂料会转移,涂料性质、接触条件和运行状态都会影响结果。如果涂料流平不足,涂层上可能留下网纹痕迹。
“光辊”描述的是辊面;“逆辊”描述的是涂布布置。凹版涂布也可以采用逆向或间接转移等结构。不要仅凭一根辊判断工艺,应核对设备图纸、辊筒转向及涂料流路。凹版刮墨刀用于刮除网纹辊表面的多余涂料,不能直接等同于逗号刮刀或在基材上计量涂层的刮刀。
换线要求如何影响选择
假设一条产线需要在两个目标涂布量之间切换。光辊逆辊工位可能允许操作人员在已验证范围内调整计量间隙和速度;直接凹版在给定工况下可作为重复涂布的候选方式,但大幅改变涂布量时可能需要更换不同网纹的辊筒。实际调整范围和换线时间取决于设备与涂料。
对于薄涂层,尤其是低黏度涂料,可以考虑评估凹版,但这不是通用结论:润湿性、固含量、基材和涂布速度都很重要。高黏度配方在网穴中的表现可能不同,应检查网纹是否能够充分流平。未经试验,不能保证哪种方法的浪费更少或表面效果更好。
用受控试验比较
条件允许时,两种方案应采用相同的基材、配方和目标效果。记录线速度、相关间隙和辊速设定,或记录网纹参数,并注明取样方法。用相同的测量口径比较干涂布量或厚度,再检查覆盖情况、外观均匀性和网纹痕迹。同时记录清洗换线时间和物料用量。试验前先约定可接受的限值,不要只凭外观选择。
与供应商讨论的问题
- 图纸中的辊筒处于哪个工位,是涂布辊、计量辊还是背辊?
- 基材、涂料化学性质、黏度、固含量、目标涂布量和运行速度范围是什么?
- 光辊方案可调整哪些间隙和辊速?凹版方案拟采用什么网纹、网穴容积和刮墨方式?
- 如何测量转移效果和表面质量?哪些情况需要换辊或补充试验?
清洗、更换辊筒或进入辊隙附近工作前,应停机并遵循现场能源隔离和上锁挂牌程序:隔离相关能源、控制残余能量并验证隔离状态。不得将手伸入运转辊隙。试验中只使用设备认可的控制方式调整参数。
如需讨论具体项目,可向启超工业涂布辊团队提供设备结构和图纸。设计、网纹及加工适用性均须按具体询价确认。
参考资料
- New Era Converting Machinery:直接凹版涂布——网纹辊转移及工艺影响因素。
- KEYENCE:辊涂方法——凹版、逆辊及其他涂布结构示例。