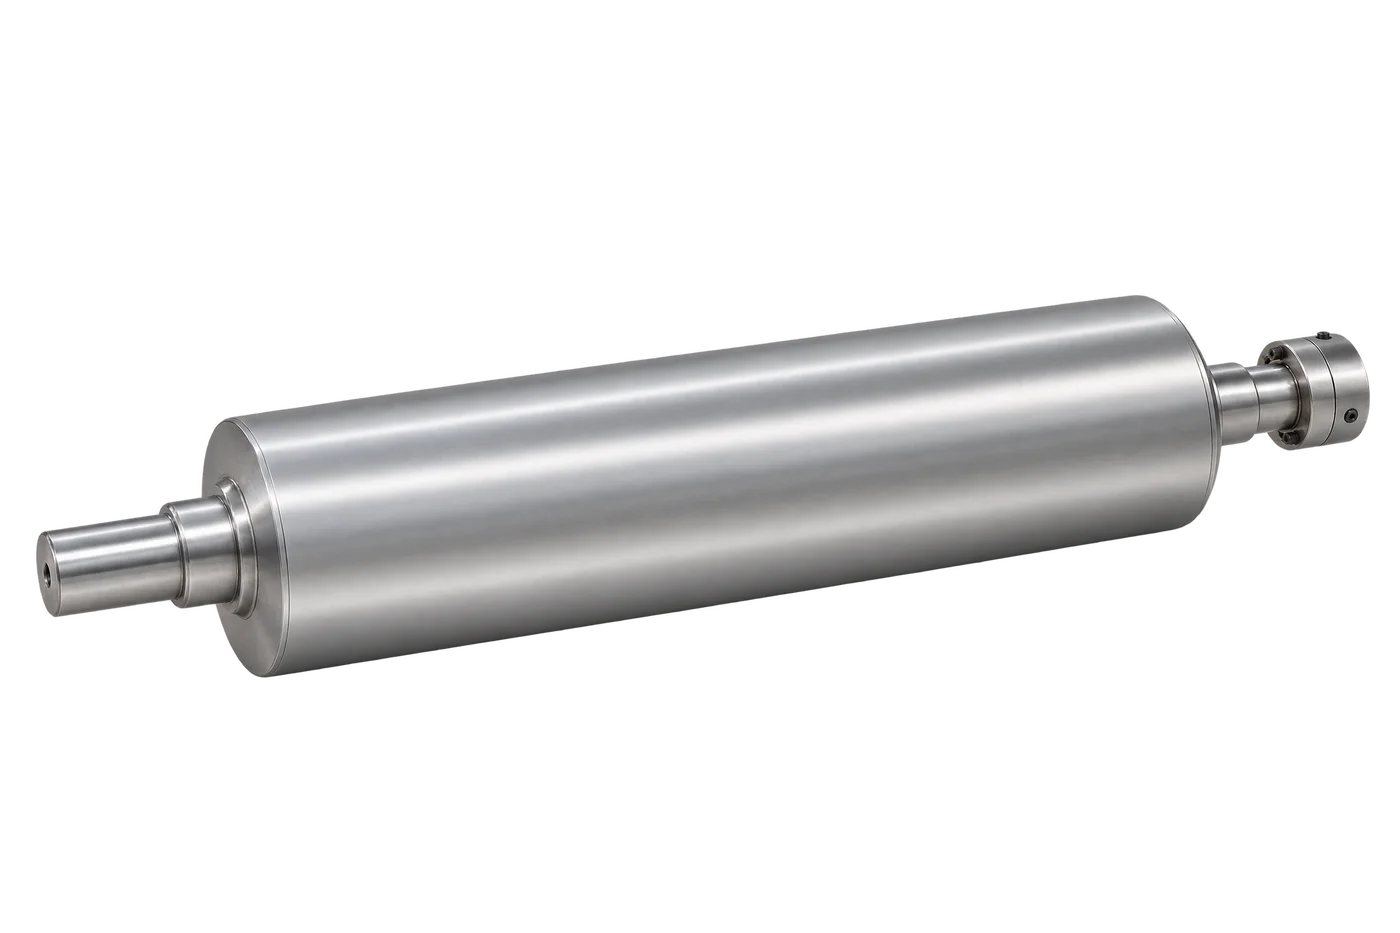
冷却辊在开机时看似干燥,环境空气变化后却可能出现水分。在流延薄膜等卷材工艺中,接触界面的水分可能导致制品表面出现痕迹,或影响稳定贴合。类似现象也可能由其他原因造成,因此应把结露视为需要验证的假设,而不是直接定论。
比较辊面温度与局部露点
露点是空气冷却至水汽饱和时的温度。当辊面温度达到或低于附近空气的露点时,水汽可能在表面凝结;即使两者相差很小,也难以容纳测量误差或工况变化。仅看车间相对湿度不足以判断风险,因为门口、通风出口和设备附近的空气温湿度可能不同。
在不让人员或仪器进入危险区域的前提下,使用适当的温湿度仪器确定裸露辊面附近的露点,再与可靠测得的实际辊面温度比较,而不是只看冷却介质供液温度或控制器设定值。在安全条件允许时,可采用已安装的测量装置或经批准的非接触方法。反光表面可能使红外读数不可靠,应遵循仪表及设备制造商的测量说明。停机时的数据也未必代表运行状态。
例如,若辊面为15 °C,附近空气露点为17 °C,则存在结露风险。如果局部露点降低或辊面升温,风险可能下降。辊面温度高于测得露点时仍应留出余量,以考虑仪器误差和运行波动;余量应与工艺和控制系统供应商商定,不宜套用统一数值。
区分水分与薄膜贴合不良
在流延工艺中,夹带空气同样可能妨碍薄膜紧密贴合辊面,并影响传热或外观。水分和夹带空气可能同时存在,但两者不是同一种故障。应记录问题出现的位置和时间:是在裸露辊边、薄膜初次接触处、湿度变化后,还是工艺调整后;再与局部露点及可获得的辊温数据对照。
各产线的贴合装置不同。有些设备可能采用压辊、气刀、静电贴附或真空辅助,但每种方式都需要结合设备评估。气刀用于辅助薄膜贴合,不等同于刮刀或逗号刮刀。不要超出整机制造商批准的限值增加压力、风压或真空度,否则可能损伤薄膜或产生危险。
预防与安全检查
- 在开机、生产和停机过程中记录局部露点及可获得的辊面温度,并注明天气、通风变化和可见水分的位置。
- 如果工艺允许,评估在维持产品质量的前提下能否提高辊面温度;也可与相关设备供应商评估除湿或合理设计的干燥空气罩。调整前应确认气流、空气质量及安全防护。
- 在防护区域内进行近距离检查、清洁或调整前,先停机并遵循现场适用的上锁挂牌程序。根据实际情况隔离并验证相关能源,包括机械、电气、气动、液压、热能以及冷却回路残余压力。不得将手伸入运转中的辊缝。可参考美国职业安全与健康管理局的危险能源控制指南,同时遵守当地规定。
- 经批准调整后,在相同运行条件下比较缺陷位置和产品质量。如果痕迹仍然存在,应调查其他原因,而不是反复降低辊温。
如需新增或更换工业冷却辊,可向启超提供材料、接触方式、冷却系统和预期运行环境;适用性与可选方案须按项目确认。
参考资料
- Vaisala:露点温度——露点与冷凝基础。
- Parkinson Technologies:薄膜与片材流延配置——接触、夹带空气与贴合装置示例。